

Quy trình công nghệ sản xuất gậy đánh golf
1. Quy trình sản xuất gậy đánh golf
Cắt cán golf → Mài bóng → Gắn đầu và cán golf → Mài bóng lần 2 → Dán decal→ Kiểm tra → Thành phẩm gậy golf.
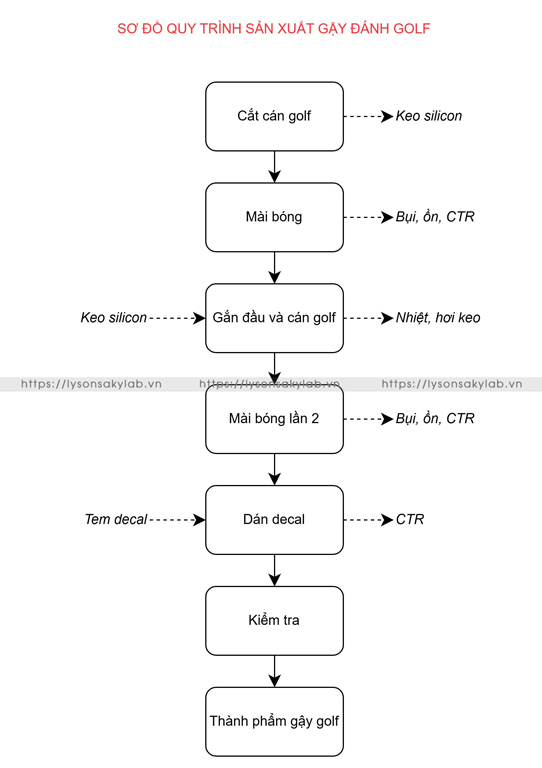
Thuyết minh
Sau khi các bộ phận đầu gậy và cán gậy được sản xuất và kiểm nghiệm chất lượng tại các xưởng chuyên biệt, các bán thành phẩm được chuyển đến xưởng lắp ráp để hoàn thiện thành gậy golf hoàn chỉnh. Quy trình lắp ráp bao gồm các công đoạn sau:
1. Cắt cán golf
Cán golf sau khi hoàn thiện được cắt theo kích thước phù hợp với từng mẫu mã, loại gậy và thông số kỹ thuật theo yêu cầu của khách hàng. Việc cắt được thực hiện bằng máy cắt chuyên dụng nhằm đảm bảo độ chính xác và độ song song của mép cắt.
Quá trình cắt phát sinh bụi mịn và mảnh vụn carbon hoặc kim loại có khả năng phát tán trong không khí, ảnh hưởng đến môi trường làm việc. Công ty lắp đặt hệ thống thu gom và xử lý khí thải để thu gom, xử lý bụi phát sinh tại công đoạn này.
2. Mài bóng đầu cắt
Sau khi cắt, cán gậy được đưa vào máy mài để làm nhẵn bề mặt cắt và tạo độ bóng cho phần đầu cán. Công đoạn này giúp loại bỏ cạnh sắc, tạo thuận lợi cho việc lắp ráp với đầu gậy và nâng cao tính thẩm mỹ của sản phẩm.
Công đoạn mài phát sinh bụi mài, tiếng ồn từ thiết bị và một lượng nhỏ chất thải rắn. Công ty bố trí hệ thống thu gom và xử lý khí thải nhằm kiểm soát bụi trong khu vực làm việc.
3. Gắn đầu golf vào cán
Đầu golf và cán golf được gắn kết bằng keo chuyên dụng (keo epoxy hoặc keo công nghiệp chịu lực). Công nhân định vị chính xác các bộ phận, sau đó đưa sản phẩm vào máy ép hoặc để cố định trong thời gian quy định nhằm đảm bảo keo khô và đạt độ bám chắc theo yêu cầu kỹ thuật.
Quá trình này có thể phát sinh hơi dung môi từ keo, công ty lắp đặt hệ thống thông gió và xử lý khí thải nhằm đảm bảo môi trường không khí trong xưởng.
4. Mài bóng lần hai
Gậy golf sau khi lắp ráp hoàn chỉnh được đánh bóng lại bằng máy nhằm làm sạch bề mặt, tăng độ đồng đều và tính thẩm mỹ. Nguồn thải phát sinh chủ yếu là bụi mịn, được thu gom và xử lý bằng hệ thống xử lý khí thải.
5. Dán decal
Công đoạn tiếp theo là dán decal trang trí và nhận diện sản phẩm theo mẫu mã khách hàng yêu cầu. Chất thải phát sinh chủ yếu là giấy decal thừa, được thu gom như chất thải rắn công nghiệp thông thường.
6. Kiểm tra
Gậy golf hoàn chỉnh được kiểm tra tổng thể về hình dáng, kích thước, độ chắc chắn của mối ghép và ngoại quan trước khi chuyển sang công đoạn đóng gói thành phẩm.
2. Quy trình sản xuất đầu golf
Nguyên liệu (phôi đầu golf) → Khoan lỗ →Mài → Bẻ góc - Kiểm nghiệm - Mài bóng→ Xi mạ (gia công bên ngoài) →Dán keo→ Phun cát → Phun sơn → Vệ sinh → Hấp sơn → Làm bóng → Dán tem → Kiểm tra→ Thánh phẩm đầu golf.
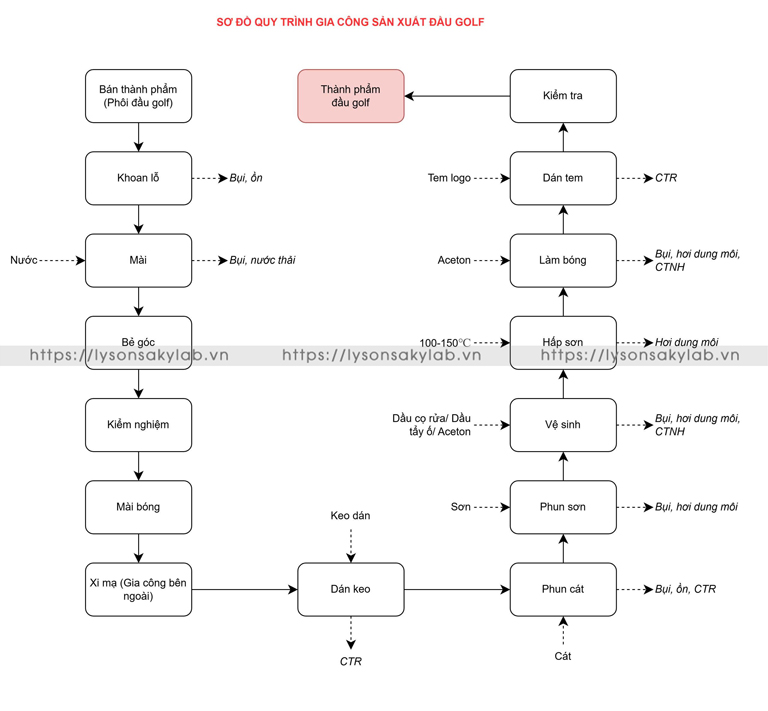
Thuyết minh
Bán thành phẩm phôi đầu golf sau khi hoàn thiện được chuyển sang xưởng gia công để tiếp tục các công đoạn hoàn thiện theo quy trình sau:
1. Khoan lỗ
Đầu golf bán thành phẩm được cố định trên máy khoan, tiến hành khoan lỗ theo đúng thiết kế nhằm phục vụ cho công đoạn lắp cán gậy. Đây là công đoạn yêu cầu độ chính xác cao để đảm bảo độ đồng trục và chiều sâu lỗ khoan.
Quá trình khoan phát sinh bụi kim loại và nước thải từ hệ thống làm mát. Hệ thống làm mát được vận hành theo chế độ tuần hoàn khép kín; nước thải định kỳ thay mới được thu gom và dẫn về hệ thống xử lý nước thải tập trung của cơ sở. Hệ thống thu gom và xử lý khí thải được lắp đặt nhằm đảm bảo môi trường không khí trong xưởng.
2. Mài
Sau khi khoan, đầu golf được chuyển sang khu vực mài để loại bỏ phần kim loại dư thừa và chỉnh sửa các chi tiết chưa đạt yêu cầu sau quá trình đúc. Mài được thực hiện bằng máy mài cầm tay, có thể mài ướt hoặc mài khô tùy từng chi tiết.
Công đoạn phát sinh bụi kim loại và nước thải từ hệ thống làm mát. Hệ thống làm mát vận hành tuần hoàn; nước thải định kỳ thay mới được thu gom và dẫn về hệ thống xử lý nước thải tập trung. Hệ thống xử lý khí thải được lắp đặt nhằm đảm bảo không khí trong xưởng.
3. Bẻ góc
Các đầu golf được chỉnh hình, bẻ góc theo đúng thông số kỹ thuật do khách hàng yêu cầu.
4. Kiểm nghiệm
Sau khi bẻ góc, sản phẩm được kiểm tra chất lượng về hình dáng, kích thước và ngoại quan trước khi chuyển sang công đoạn mài bóng.
Xem thêm thi công nội thất phòng thí nghiệm đầu gậy đánh golf Vision International
5. Mài bóng
Đầu golf được mài bóng bằng phương pháp mài ướt. Công nhân sử dụng máy đánh bóng chuyên dụng kết hợp nước làm mát để tạo bề mặt sáng mịn, sẵn sàng cho công đoạn xi mạ hoặc sơn.
Công đoạn phát sinh bụi kim loại và nước thải từ hệ thống làm mát. Nước thải được thu gom và dẫn về hệ thống xử lý tập trung. Hệ thống xử lý khí thải được lắp đặt nhằm đảm bảo chất lượng không khí trong xưởng.
6. Xi mạ (thuê gia công ngoài)
Công đoạn xi mạ không thực hiện tại nhà máy. Sau khi mài bóng, sản phẩm được vận chuyển đến đơn vị gia công xi mạ và sau đó chuyển trả về Công ty để tiếp tục các công đoạn hoàn thiện.
7. Dán keo che chắn
Các bề mặt không cần xử lý tiếp theo được dán keo che chắn để chuẩn bị cho công đoạn phun cát và phun sơn.
8. Phun cát
Sản phẩm được phun cát nhằm làm sạch và tạo nhám các khu vực lưng, bụng và đầu cán golf. Công đoạn phát sinh bụi, được thu gom và xử lý bằng hệ thống xử lý khí thải.
9. Phun sơn
Trước khi phun sơn, các bề mặt không cần sơn tiếp tục được dán keo che chắn. Sản phẩm được đưa vào buồng phun sơn để tiến hành phun. Sơn và dung môi được pha trộn theo quy trình trước khi sử dụng.
Quá trình phun sơn phát sinh khí thải chứa hơi dung môi, được thu gom và xử lý bằng hệ thống xử lý khí thải của nhà máy.
10. Vệ sinh
Sau phun sơn, sản phẩm được vệ sinh, xử lý các vết sơn lem bằng dầu cọ rửa, dầu tẩy ố hoặc aceton. Công nhân sử dụng giẻ lau tẩm dung môi để làm sạch bề mặt.
Giẻ lau thải bỏ và dung môi dư được thu gom, lưu giữ tại kho chất thải nguy hại và chuyển giao cho đơn vị có chức năng xử lý.
11. Hấp sơn
Đầu golf được đưa vào máy hấp sơn sử dụng điện, ở nhiệt độ khoảng 100–150°C trong thời gian từ 30 phút đến 1 giờ nhằm giúp lớp sơn bám chắc và ổn định màu. Khí thải phát sinh được thu gom và xử lý qua hệ thống xử lý khí thải.
12. Làm bóng hoàn thiện
Sau khi hấp sơn và để nguội, sản phẩm được bóc keo che chắn và làm bóng lại các phần không sơn bằng cách lau bằng aceton. Công đoạn phát sinh hơi dung môi và giẻ lau nhiễm aceton, được thu gom và quản lý như chất thải nguy hại. Hệ thống xử lý khí thải được vận hành liên tục.
13. Dán tem
Dán tem logo và mã sản phẩm cho đầu golf theo từng đơn hàng.
14. Kiểm tra cuối
Sản phẩm được kiểm tra tổng thể trước khi xuất xưởng. Các sản phẩm chưa đạt yêu cầu sẽ được đưa quay lại các công đoạn phù hợp để xử lý. Các sản phẩm đạt yêu cầu được xuất xưởng để chuyển sang các công đoạn tiếp theo.
3. Quy trình sản xuất phôi đầu golf
Nguyên liệu (Sáp, phụ gia) → Tạo khuôn→ Bắn sáp → Gắn thành nhóm → Rửa sáp→ Hút chân không → Nhúng hồ →Khử ẩm→ Bóc tách sáp → Nung vỏ khuôn - Đổkhuôn → Để nguội → Chấn vỏ khuôn →Cắt rời → Mài thô → Khoan lỗ cán →Nhúng vệ sinh → Xử lý tạp chất → Đánhcát → Xử lý nhiệt → Phun cát → Bán thànhphẩm (phôi đầu golf).

Thuyết minh quy trình sản xuất
Nguyên liệu chính sử dụng trong sản xuất phôi đầu golf gồm kim loại/hợp kim và sáp.
1. Tạo khuôn
Mẫu đầu golf bằng kim loại do khách hàng cung cấp được nhân viên kỹ thuật kiểm tra các thông số như kích thước, góc độ, độ dày theo tiêu chuẩn kỹ thuật. Sau đó tiến hành thiết kế khuôn và chuyển sang bộ phận sản xuất để tạo mẫu khuôn phục vụ công đoạn bắn sáp.
2. Bắn sáp
Khuôn rỗng sau khi hoàn thiện được đưa vào máy bắn sáp. Sáp được gia nhiệt đến trạng thái nóng chảy và bơm vào khuôn để tạo hình đầu gậy golf bằng sáp. Khi sáp nguội, mẫu được lấy ra khỏi khuôn, tạo thành các mô hình đầu gậy giống với sản phẩm cần đúc.
Quá trình bắn sáp diễn ra trong môi trường nhiệt độ cao, có thể phát sinh hơi dung môi. Đây là nguồn khí thải có khả năng ảnh hưởng đến môi trường không khí và sức khỏe công nhân. Công ty bố trí khu vực bắn sáp thông thoáng, lắp đặt hệ thống hút khí cục bộ kết hợp màng lọc than hoạt tính để thu gom và xử lý hơi dung môi. Công nhân được trang bị khẩu trang than hoạt tính và găng tay chịu nhiệt trong quá trình thao tác.
3. Gắn thành nhóm
Các mẫu đầu golf bằng sáp được lấy ra khỏi khuôn và gắn thành nhóm theo từng loại sản phẩm, thông thường gồm 4 mẫu/nhóm, 7 mẫu/nhóm hoặc 8 mẫu/nhóm.
4. Rửa sáp
Các nhóm đầu golf sáp được nhúng rửa bằng dung dịch HY-18 pha với nước nhằm loại bỏ bụi bẩn và tạp chất bám trên bề mặt. Chất tẩy rửa được tái sử dụng nhiều lần, định kỳ thay mới. Lượng thải bỏ được lưu giữ tại kho chất thải nguy hại và chuyển giao cho đơn vị có chức năng xử lý.
Quá trình rửa sáp phát sinh nước thải chứa chất hoạt động bề mặt và bụi sáp. Toàn bộ nước thải được thu gom về bể chứa chuyên dụng, sau đó dẫn về hệ thống xử lý nước thải tập trung của cơ sở trước khi đấu nối vào hệ thống thu gom nước thải của khu công nghiệp.
5. Hút chân không
Các mẫu đầu golf sáp được đưa vào máy hút chân không nhằm loại bỏ không khí còn tồn tại bên trong, giúp hạn chế rỗ khí trong quá trình đúc.
6. Nhúng hồ
Mẫu sáp được nhúng vào hỗn hợp hồ gồm keo silicon trộn với cát để tạo lớp vỏ bao quanh mô hình sáp. Quá trình nhúng diễn ra ở nhiệt độ khoảng 24°C, độ ẩm không khí 45 ±10%. Mỗi mẫu được nhúng liên tục để tạo thành 7 lớp vỏ, mỗi lớp cách nhau khoảng 30 giây để đảm bảo khô đều và bám chắc.
Trong quá trình trộn và nhúng hồ, do keo silicon có thể chứa dung môi dễ bay hơi nên phát sinh hơi dung môi. Công ty lắp đặt hệ thống xử lý khí thải kết hợp quạt thông gió để thu gom và xử lý khí thải phát sinh. Công nhân vận hành được trang bị khẩu trang phòng độc nhẹ khi làm việc.
7. Khử ẩm
Sau khi nhúng hồ, khuôn được đưa vào phòng khử ẩm để làm khô lớp hồ trong thời gian từ 5 đến 7 giờ trước khi chuyển sang công đoạn tiếp theo.
8. Bóc tách sáp
Khuôn được đưa vào lò hấp sáp ở nhiệt độ 165–175°C trong khoảng 10 phút để làm chảy và loại bỏ toàn bộ sáp bên trong, đồng thời tăng độ bền cho khuôn. Sáp lỏng được thu gom về bồn chứa và tái sử dụng cho công đoạn bắn sáp.
9. Nung vỏ khuôn
Sau khi tách sáp, vỏ khuôn được đưa vào lò nung ở nhiệt độ khoảng 1.000°C để gia nhiệt và chuẩn bị cho công đoạn rót kim loại.
10. Nung chảy kim loại
Hợp kim thép hoặc nhôm được đưa vào lò điện để nung chảy ở nhiệt độ khoảng 1.300 – 1.500°C. Trong quá trình này, các tạp chất nhẹ hơn kim loại được tách ra nhằm đảm bảo chất lượng phôi đầu golf.
11. Đổ khuôn
Kim loại nóng chảy được rót vào khuôn đã gia nhiệt để tạo hình đầu golf.
12. Làm nguội
Khuôn sau khi rót kim loại được chuyển sang khu vực làm nguội. Tại đây lắp đặt quạt thổi để tăng tốc độ làm nguội và quạt hút để hút nhiệt thừa ra ngoài.
13. Chấn vỏ khuôn
Sau khi kim loại đông đặc, khuôn được đưa đi chấn vỏ để làm vỡ lớp vỏ khuôn và tách phôi đầu golf. Vỏ khuôn sau khi tách được thu gom và chuyển giao cho đơn vị có chức năng xử lý.
14. Cắt rời
Phôi đầu golf được cắt rời khỏi nhóm. Công đoạn này phát sinh nước thải, toàn bộ được thu gom và dẫn về hệ thống xử lý nước thải tập trung của cơ sở.
15. Mài thô
Phôi được mài để loại bỏ phần dư thừa từ công đoạn gắn nhóm. Nước thải phát sinh được thu gom và đưa về hệ thống xử lý nước thải tập trung.
16. Khoan lỗ cán
Dùng máy khoan tạo lỗ lắp cán cho đầu golf. Các máy gia công cơ khí (cắt, mài, khoan…) được làm mát bằng dầu thủy lực tuần hoàn. Dầu thải định kỳ được thu gom và lưu giữ tại kho chất thải nguy hại để chuyển giao xử lý.
17. Nhúng vệ sinh
Phôi được nhúng vào dung dịch tẩy rửa trong khoảng 5 phút ở nhiệt độ thường để loại bỏ vỏ khuôn và tạp chất còn bám. Công đoạn có thể phát sinh hơi dung môi, công ty lắp đặt hệ thống xử lý khí thải để thu gom và xử lý.
18. Xử lý tạp chất
Công nhân lau thủ công bằng aceton để loại bỏ tạp chất còn sót và kiểm tra ngoại quan phôi.
19. Đánh cát
Phôi được đưa vào máy đánh cát để tiếp tục mài, làm sạch và định hình. Công đoạn phát sinh khí thải, được thu gom và xử lý bằng hệ thống xử lý khí thải của nhà máy.
20. Xử lý nhiệt
Phôi nhôm được xử lý nhiệt bằng lò điện ở nhiệt độ khoảng 830°C trong thời gian khoảng 7 giây nhằm ổn định cấu trúc vật liệu.
21. Phun cát
Sau xử lý nhiệt, phôi tiếp tục được phun cát để làm sạch bề mặt và loại bỏ phần dư thừa còn sót lại trước khi chuyển sang công đoạn gia công hoàn thiện đầu golf.
4. Quy trình sản xuất cán gậy carbon:
Nguyên liệu (sợi carbon) → Tạo hình →Hấp → Cắt → Đánh bóng → Dán decal →Kiểm tra → Thành phẩm cán gậy đánhgolf.
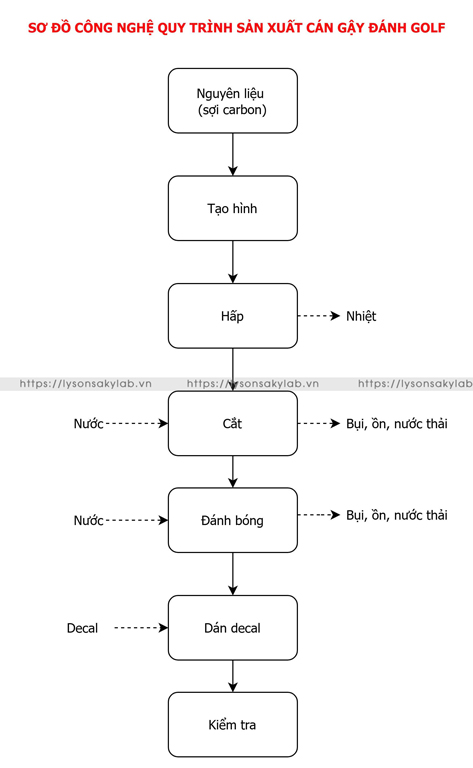
Quy trình gia công cán gậy golf carbon
1. Tạo hình
Sợi carbon được cắt theo khuôn, sau đó cuốn ép quanh một lõi định hình bằng kim loại. Lõi này có hình dáng và kích thước chuẩn theo từng loại cán gậy. Trong quá trình cuốn, các lớp sợi carbon được xếp chồng theo đúng thứ tự kỹ thuật và ép chặt để tạo hình dáng ban đầu cho sản phẩm. Công đoạn này đòi hỏi độ chính xác cao nhằm đảm bảo độ đồng đều về độ dày, độ nén và hướng sợi, vì đây là những yếu tố ảnh hưởng trực tiếp đến độ bền, độ ổn định và cảm giác đánh của cán gậy sau này.
2. Hấp
Sau khi tạo hình, cán gậy được đưa vào máy hấp để làm cứng vật liệu. Quá trình hấp sử dụng năng lượng điện, diễn ra trong khoảng 30 phút đến 1 giờ, với nhiệt độ dao động từ 110°C đến 140°C tùy theo từng model gậy. Trong suốt quá trình này, nhiệt độ và áp suất được kiểm soát nghiêm ngặt nhằm đảm bảo các lớp sợi carbon liên kết chặt chẽ với nhau, tạo thành một khối cứng, nhẹ và có khả năng chịu lực cao.
3. Cắt
Sau khi hấp xong, cán gậy được lấy ra khỏi lõi kim loại và để nguội ở nhiệt độ thường. Công nhân tiến hành cắt bỏ phần thừa ở hai đầu cán, đồng thời loại bỏ các chi tiết không cần thiết và chỉnh sửa lại bề mặt thô để đảm bảo đúng hình dáng và kích thước theo thiết kế. Công đoạn cắt được thực hiện bằng máy cắt tốc độ cao, có sử dụng nước làm mát nhằm giảm nhiệt phát sinh, kéo dài tuổi thọ lưỡi cắt và hạn chế bụi mịn trong không khí.
Trong quá trình cắt, có thể phát sinh nước thải, bụi và chất thải rắn. Nước làm mát sau khi tiếp xúc với vật liệu carbon có thể mang theo bụi sợi và mảnh vụn, được thu gom và dẫn về hệ thống xử lý nước thải tập trung của cơ sở. Các mảnh vật liệu thừa như đầu cán carbon, vụn sợi được thu gom như chất thải rắn công nghiệp thông thường. Đồng thời, hệ thống hút và xử lý bụi được lắp đặt để giảm ảnh hưởng đến môi trường làm việc và sức khỏe người lao động.
4. Đánh bóng
Cán gậy sau khi cắt được đưa vào máy đánh bóng chuyên dụng. Công nhân sử dụng máy đánh bóng cầm tay để xử lý toàn bộ bề mặt, giúp sản phẩm nhẵn, đều và sẵn sàng cho các bước hoàn thiện tiếp theo. Thời gian đánh bóng cho mỗi sản phẩm khoảng 30–60 giây nhằm loại bỏ hoàn toàn các vết gồ ghề, trầy xước hoặc bavia. Nước thải phát sinh trong công đoạn này được thu gom và dẫn về hệ thống xử lý nước thải tập trung của cơ sở.
5. Dán decal
Sau khi đánh bóng, cán gậy được chuyển sang công đoạn dán decal. Tùy theo mẫu mã và yêu cầu của khách hàng, công nhân tiến hành dán decal trang trí và nhận diện thương hiệu lên thân cán.
6. Kiểm tra
Cán gậy sau khi hoàn thiện được kiểm tra kỹ lưỡng về hình dáng, kích thước, bề mặt và chất lượng trước khi chuyển sang công đoạn lắp ráp với đầu gậy golf.
5. Quy trình cắt, ép vải sợi carbon
Vải sợi carbon → Cắt vải sợi carbon →Xếp lớp → Hút chân không → Cắt khuôn→ Ép nhiệt – Đánh cạnh → Làm cứng →Kiểm nghiệm → Đóng gói → Thành phẩm.


